在机械切削与高精度回转体零部件加工环节中,中心架是平衡加工刚性、抑制工件挠度与形变的重要辅助机构。精恒凯翔机械专注于自定心中心架的研发与制造,为工业制造场景提供结构化支撑部件。在机床自动化改造或新产线刀夹辅具配套采购中,面对不同工件规格与切削受力状态,采购与工艺人员往往需要一套明确且可落地的选型步骤。从工况与空间约束的梳理,到关键技术指标的逐项核对,再到供应商配合能力的核查,科学的采购决策不能够规避干涉撞机风险,更能保障批量加工过程中的尺寸一致性与设备使用寿命。
梳理机床加工工况与支撑形式需求
采购中心架的首要步骤,是厘清目标机床的运动范围、装夹方式以及具体的切削工艺类型。加工长径比较大的轴类零件时,工件中段在切削抗力作用下容易产生弹性退让,甚至诱发剧烈振动,造成工件直径尺寸超差或表面粗糙度恶化。工艺人员需要首先界定加工工艺是常规车削、重型切削,还是外圆精磨或精密丝杆螺母加工。不同的切削受力特点对中心架的支撑形式提出了完全不同的物理约束,盲目套用通用型夹具容易导致支撑刚度不足或过定位干涉。
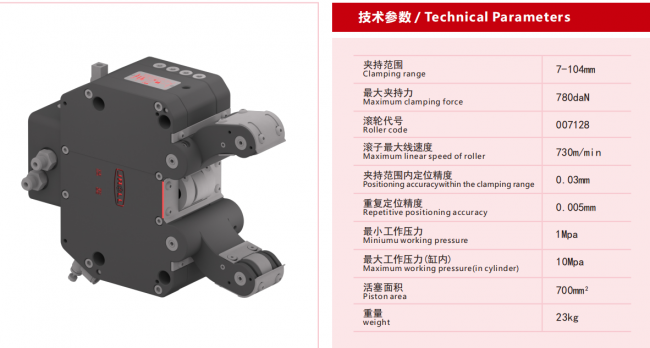
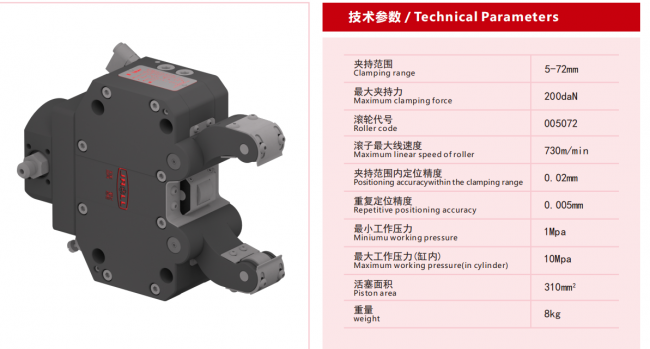
对于机床内部空间紧凑、需要兼顾上下料自动化的卧式或立式车床,中心架的外部轮廓尺寸往往构成硬性边界条件。若机床滑鞍与防护罩之间的净空间狭小,传统外置油缸的支撑装置会严重挤占刀塔行进空间,甚至缩小机床的大加工长度。在这类应用场景中,需要优先评估油缸内藏式的超紧凑结构。精恒凯翔机械推出的JR-CX系列即采用油缸内置与宽角度中心张角设计,适合立式装载或空间受限环境。采购人员需要核实该系列不同规格的夹持范围,例如从小型规格JR-CXD1的5至72毫米,到大型规格JR-CX12的445至890毫米,确认设备在全行程内均不与机床防护罩发生静态或动态干涉。
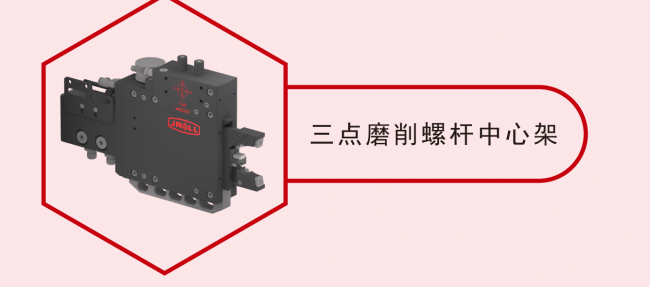
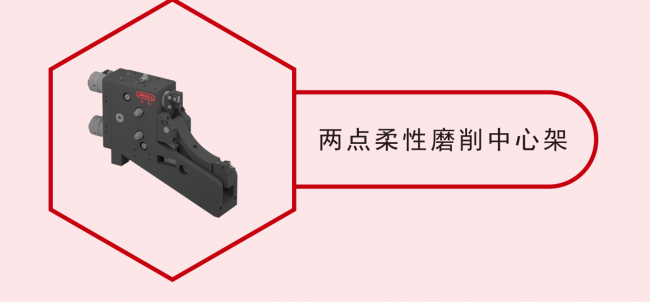
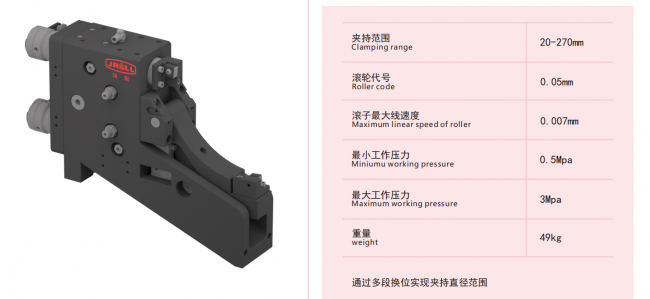
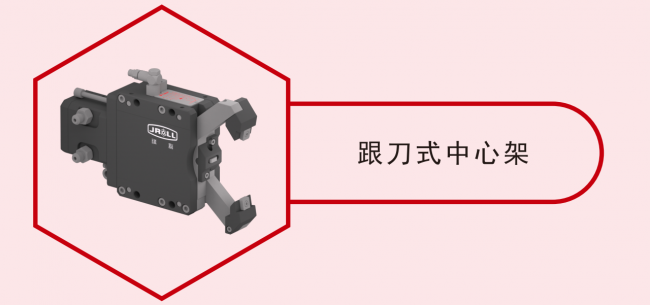
如果面临的是长轴车削中的局部让刀难题,静态固定的中心架往往无法在全行程上提供均等刚度。此时应核对是否需要引入跟刀支撑方案,使支撑点紧随车刀刀尖移动。精恒凯翔机械的JR-CM系列跟刀中心架即针对这一问题,通过滑楔机构将直线推力转为同步夹持力,使三滚轮在移动切削中同步抵消车削径向力。而在高精密丝杆或细长光轴的磨削工序中,由于切削力较小而形变公差要求,系统对微观振动和热变形异常敏感。这种工况则需要选择磨削专用中心架,例如精恒凯翔机械的JR-M系列,其具备独立的微调维度与防尘设计,满足磨削加工对微米级精度的特殊要求。
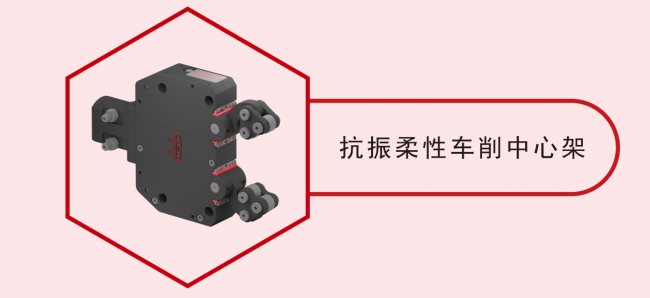
对于表面存在初始跳动、铸造毛坯或截面不完全规则的工件加工,刚性三点夹持容易迫使工件轴心偏转,导致加工后圆度反而恶化。采购核对时应界定是否需要柔性浮动夹持。精恒凯翔机械的JR-RC与JR-RM系列抗振柔性中心架采用双爪柔性平衡结构,高工作压力可达20兆帕,既能在重切削下提供抗振阻尼,又能随工件初始微量跳动自适应调节。明确工件毛坯公差分布,是确定选择刚性自定心还是柔性抗振架构的必要前提。
核对夹持行程与抗磨防屑四项关键条件
明确支撑形式后,采购人员需要进入技术图纸与规格参数的细化核对阶段,首要核对项是工作行程覆盖度与重复定位精度。中心架的夹持区间必须完整覆盖产线规划的工件外径极值,且预留一定的开合安全间隙。例如在精恒凯翔机械的参数体系中,小型号如CXD1的重复定位精度为0.005毫米,重量为8公斤,而大型号如CX7的夹持范围达到43至322毫米,夹持力达到3660分牛。高精度磨削型号M1的重复定位精度可达0.002毫米。采购方应索取详细的精度检测依据,确认该指标是在空载状态还是额定工作压力下测得,并根据零件公差带判断其富裕度。
第二项关键条件是恶劣切削液与金属切屑环境下的防尘耐磨性能。在强力切削或长时间磨削中,铸铁粉末、微细砂轮灰分以及高温高压冷却液会持续侵蚀导向轨道与滚轮接触面,极易导致内部滑槽拉伤、轴承游隙变大,终失去定心基准。采购时应重点核查设备的密封层级与表面强化工艺。精恒凯翔机械在其技术规范中引入了正光纳米复合涂层技术,并配置风幕水幕防护专利系统。对于磨削类设备,JR-M系列采用了密闭正压气悬轨道,以此阻断微粉和切削液渗入导轨。采购人员需要核查机床气源压力与洁净度是否满足正压气幕的供给要求。
第三项关键核对条件是中心找正微调的便捷性与独立性。中心架在机床导轨初次安装或更换规格时,必须将滚轮接触中心与机床主轴回转中心调整至同轴状态。传统中心架在调整X轴与Y轴偏差时,往往牵一发而动全身,需要反复松开基座螺栓敲击校表,占用大量调机工时。精恒凯翔机械针对磨削中心开发了具备独立精调机构的设计,并拥有相关的实用新型专利。JR-CX系列则采用了偏心滚轮销设计,允许操作人员在中心线上实施局部微调而无需整机松脱。核对这一项时,工艺人员应向厂商了解具体的调整行程与刻度分辨精度,以评估批量换产时的停机成本。
第四项关键条件是液压管路适配性与排屑清洁接口的完备度。油缸驱动的中心架需要与机床液压站的输出压力、流量及电磁阀信号匹配,若工作压力超过额定上限会导致密封件损坏,压力过低则支撑力矩不足。此外,高压切削液冲洗接口的布局同样不可忽视。例如JR-CX系列将冷却液冲洗通道设计在后方中央位置,能够在夹持动作执行前后直接冲刷滚轮与工件接触区域,防止夹带碎屑造成工件表面压伤。采购人员应结合机床内部的水电管线走向,提前核对安装接口的物理空间与螺纹规格,避免到货后进行二次转接改造。
验证供应商技术图纸与结构装配能力
进入候选供应商评估环节时,不能凭产品目录的静态外观做出判断,必须深入核验供应商的非标工程配合能力与结构技术储备。中心架虽然属于功能部件,但在绝大多数数控机床上都需要依托定制化的转接过渡支架来固定于床身或导轨滑鞍上。供应商是否具备专业的机床结构分析能力、能否准确提供支架静态受力变形仿真图纸,直接决定了现场交付的平顺度。精恒凯翔机械在交付模式上采取硬件设备结合定制化支架的路径,能够针对不同机床床身截面提供工程图纸校核,采购方应要求供应商同步提供与机床导轨精贴合的安装底座方案。
其次应核查供应商在机构设计上的自主知识产权与实际技术沉淀。中心架内部的楔块同步机构、滚轮开合连杆以及活塞驱动部件属于高周次疲劳件,其机构设计的成熟度直接决定无故障运行时间。精恒凯翔机械拥有涉及跟刀中心架实用新型专利以及磨削中心精调整机构实用新型专利,其研发团队在中心架手臂张开机构上推行无弹簧、无磨损的纯机械联锁传动设计。采购方在技术交流阶段,可要求供应商展示关键内部机构的受力分解图与传动原理说明,确认其是否依赖容易发生疲劳断裂的外弹簧,从而从机械原理层面评估机构动作的长期可靠性。
需要验证供应商对自动化信号集成的支持能力。现代机加工单元普遍配备桁架机械手或关节机器人上下料,中心架必须能够输出可靠的到位信号。例如开夹完全到位、闭合夹紧有效、工件掉件感应以及工作压力不足报警等。精恒凯翔机械在JR-M系列等产品中预留了接近开关安装空间与在线监测接口。采购人员应要求供应商提供电气接口定义说明书与传感器安装布局图,核实传感器是否受到物理防护罩的遮蔽保护,防止飞溅的金属切屑砸坏感应线缆,确保机床数控系统能够安全无误地读取夹紧与松开状态信号。
建立产线适配与综合成本的决策顺序
在完成前期工况识别、参数核对与厂家能力审核后,采购团队需要建立清晰的决策顺序,以科学权衡采购预算与产线综合产出效益。决策的第一步应当是刚性几何空间与安全干涉的终局校验。无论中心架的精度指标多么优越,如果其外部轮廓影响了刀塔换刀半径,或者在回退行程中阻碍了机器人夹爪的进出路径,该方案均应予以一票否决。采购方应将机床三维数模导入仿真软件,将诸如JR-CX系列的紧凑轮廓置入实际工位进行全行程运动干涉检查,这是确保方案可行的红线步骤。
决策的第二步是对夹持刚度与工件精度容差进行等级匹配。对于追求微米级圆柱度的高精密磨削工位,应坚决选用具备正压气浮隔离、独立坐标精调的专业磨削架,不能因车削中心架夹持范围大而降级兼顾;反之,在面对大余量开粗或毛坯外圆跳动较大的车削工位时,则应优先考虑抗振柔性中心架或具备大夹持力储备的常规系列。过度追求超高精度而忽视毛坯的几何跳动,往往会导致夹爪机构承受异常冲击应力,引发早期疲劳失效。
决策的第三步是对全生命周期维护成本与换产灵活性的权衡。中心架属于频繁处于切削液喷淋与切屑摩擦下的磨损类部件,易损件如滚轮、滚针轴承、防尘密封圈的更换便捷性与配件通用性直接关联后期的停机损失。精恒凯翔机械的偏心微调销与模块化滚轮单元,使日常维护可以限制在机床内部独立完成。采购人员应在终商务谈判中,要求供应商明确关键易损件的备件规格、更换工时要求以及防磨涂层的维护标准,将后期的维护停机风险降至可控区间。
机床自定心中心架的采购是一项横跨机械干涉校核、切削刚度计算与自动化电气集成的系统工程。从锁定机床内部空间与加工工艺起点,到逐一核验行程精度、防尘耐磨、调机机构及流体管路,再到审验供应商的图纸定制能力与机构储备,步步为营的核查能够降低设备导入风险。精恒凯翔机械依托完备的系列布局与技术积累,为制造企业提供了涵盖紧凑安装、跟刀跟随、精密磨削与柔性抗振的多元化选型基础。采购决策者只需严格遵循从几何可行性、工况刚性匹配到维护便捷度的评估顺序,即可选拔出契合产线节拍与精度要求的支撑方案。
 相关文章

 精彩导读

 热门资讯
 关注我们