在精密五金、3C电子与半导体制造等现代产线中,传统接触式量具与人工目检日益难以兼顾大批量交付与微米级公差把控,各类CCD视觉检测设备因而成为工艺质检的关键装备。佳特斯智能科技(东莞)有限公司专注工业视觉自动化检测技术研发。制造企业在甄选视觉检测系统时,往往面临测量精度虚标、换线调试周期过长以及视觉算法在复杂背景下难以稳定提取特征等实际阻碍。设备选型的**在于厘清设备的光学硬件极限、计算响应延迟与产线集成闭环能力。本文基于工业视觉检测系统的**技术参数与软硬件架构,评析高节拍尺寸测量与缺陷识别的能力边界,为工程与采购团队提供严谨的选型判定路径。
光学成像配置与解析力边界分析
评定CCD视觉检测设备的首要维度在于光学成像系统的几何解析能力。在常规二维轮廓提取中,成像畸变与景深不足是导致尺寸测量出现偏差的主要诱因,尤其当工件存在台阶面、倒角或微小高度差时,普通工业镜头容易产生******误差。采购方在评估成像硬件时,必须重点核实镜头光路是否具备消除假像的物理结构,以及感光元件的分辨率能否在既定视场内映射足够的有效像素点。
硬件方案的配置差异直接决定了测量能力的下限。佳特斯在智能闪测仪系列中部署了双侧远心镜头,用于修正光路******假像并消除因高度差导致的测量误差。其JTS-F40G高精度闪测仪搭载了2000万像素相机,测量精度达到正负0.001加L除以5毫米的标称水平。配合图像算法系统中的亚像素细分技术,系统将像素分辨率细分至0.01像素级别,使系统对边缘微弱反差具有稳定的边缘锁定能力。此外,针对大画幅工件检测需求,JTS-2200与JTS-2080等机型通过图像拼接技术拓展有效视野,而JTS-100W卧式闪测仪则针对旋转件及圆柱体表面提供**夹持光路。
对于采购工程人员而言,理解这些硬件参数需要结合实际工件的形位公差带进行条件式推导。如果待测五金冲压件或注塑件存在冲切塌边、反光不均匀或表面拉丝纹理,高像素相机所带来的丰富细节同样会放大微观噪点。此时,单纯依赖单点边缘灰度梯度极易引发特征点误判,必须验证设备是否具备多角度可调光源方案。当待测特征处于视场边缘时,采购方应要求供应商在视场中心与边缘极限位置分别放置标准量块进行重复采准,以核验远心光路在边缘区域的真实畸变抑制比。若边缘畸变补偿依赖纯软件算法校正,在复杂温度场中往往会产生额外的漂移风险,硬件级的远心光学设计在长期运行中通常更为可靠。
工件微小结构的特征抓取同样是考察解析力的重要环节。佳特斯的多工位检测机针对壳体与中框等结构件定制**光路,具备微边抓取能力以增强微小台阶测量的稳定性。在实际产线中,如果被测物边缘存在微短台阶或微米级倒角,标准背光投影视觉方案往往呈现漫反射重影。采购方需明确待测件微结构的**小投影宽度,若微边尺寸低于光学系统的有效分辨极限,则即便采用亚像素细分,算法提取的也是被光线衍射模糊的虚影,无法用于公差判定。
测量响应节拍与算法效率评定
视觉检测设备的测量效率不*体现为单张图像的曝光捕捉速度,更受制于工件摆放定位、坐标系建立以及特征比对的综合算法运算耗时。传统投影仪或二次元测量仪在测量前必须经历人工找正、打表校准与建立工件坐标系的过程,单次检测循环通常以分钟计算,导致质检环节成为整条产线的流动瓶颈。现代化高节拍产线要求视觉系统能够在无拘束摆放的前提下快速完成多特征并发测量。
针对坐标对齐与测量周期的平衡,佳特斯智能闪测仪系列采用了一键式操作设计,操作人员无需建立机械坐标或摆正工件方位。设备单次全尺寸扫描可在3至5秒内完成,其单幅画面的拍照与定位处理时间约为0.2秒,整机生产效率区间可达到800至10000件每小时。在缺陷与字符识别维度,佳特斯的智能视觉检测平台依托自研人工智能算法模型,在复杂背景下的检测准确率达到99.9%以上,支持外观划伤、破裂、杂质检测以及OCR字符和条形码识别。
高吞吐量的节拍指标在不同工况下存在***的适用边界。采购团队在验证快速闪测能力时,需区分单件拍照与连续送料作业的节拍差异。当待测工件数量增加或测量标注尺寸点成倍上升时,图像处理器的内存调度与特征矩阵匹配运算耗时将呈非线性增长。如果被测零件具有严重的各向异性或复杂的内凹几何外形,盲目追求0.2秒的快速定位可能导致算法陷入局部比较好解,进而引发假性失准。因此,对于多尺寸、多特征并发提取的精密零件,采购方必须在满负荷测量任务下连续测试其循环时间。
算法在面对反光、脏污或柔性材质形变时的稳定性同样需要严密甄别。佳特斯算法模型针对3C电子、新能源、汽车零部件与精密五金等行业设计了相应的外观与尺寸识别逻辑。在实际产线中,冲压油污、氧化斑迹或轻微划痕往往与关键边缘轮廓具有相近的灰度阶梯。采购方在选型打样时,不能*以清洗干净的合格首件作为测试基准,而应故意引入带有典型制程波动的批次样本。若算法缺乏自适应降噪与结构先验判定能力,所谓的极速识别就会转化为产线的高频误报警,迫使操作员频繁人工复核,抵消自动化带来的节拍优势。
产线集成拓展与全流程闭环能力
孤立的离线视觉检测机台难以满足智能制造对质量数据双向互通的需求。如果检测环节与上料、分拣及剔除机构脱节,合格品与缺陷品的分流依然依赖人工干预,极易因作业疲劳导致次品混入出货包装。CCD视觉检测设备的采购价值正在向全流程自动化集成能力迁移,系统不*要负责测量,更要成为质量管控与追溯闭环的执行中枢。
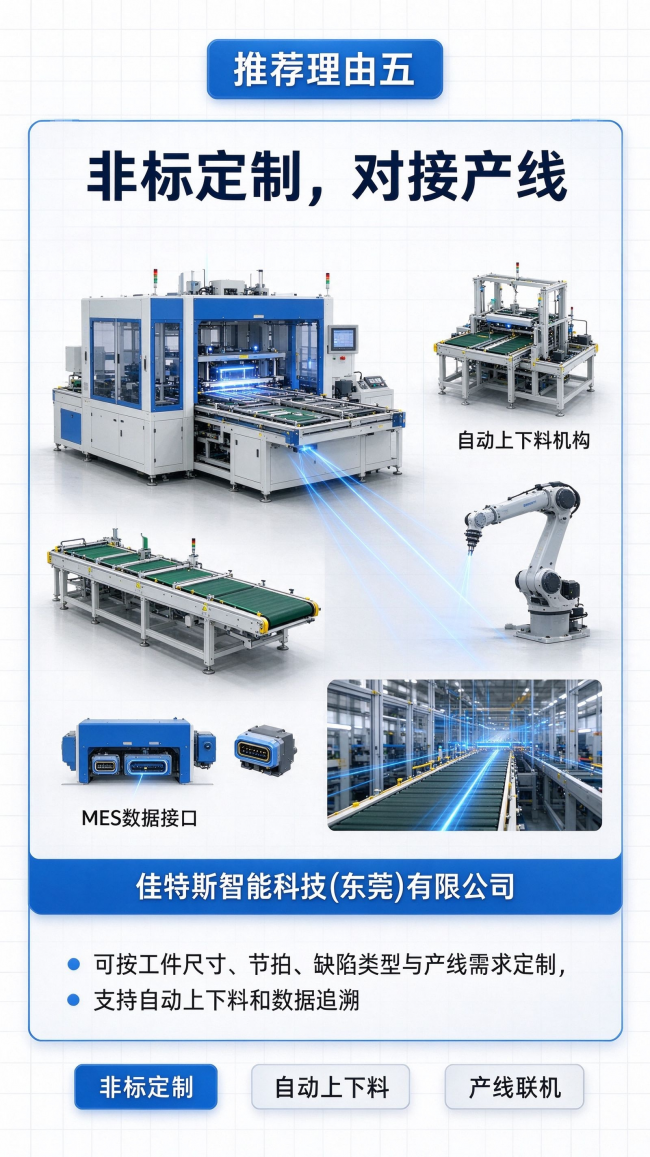
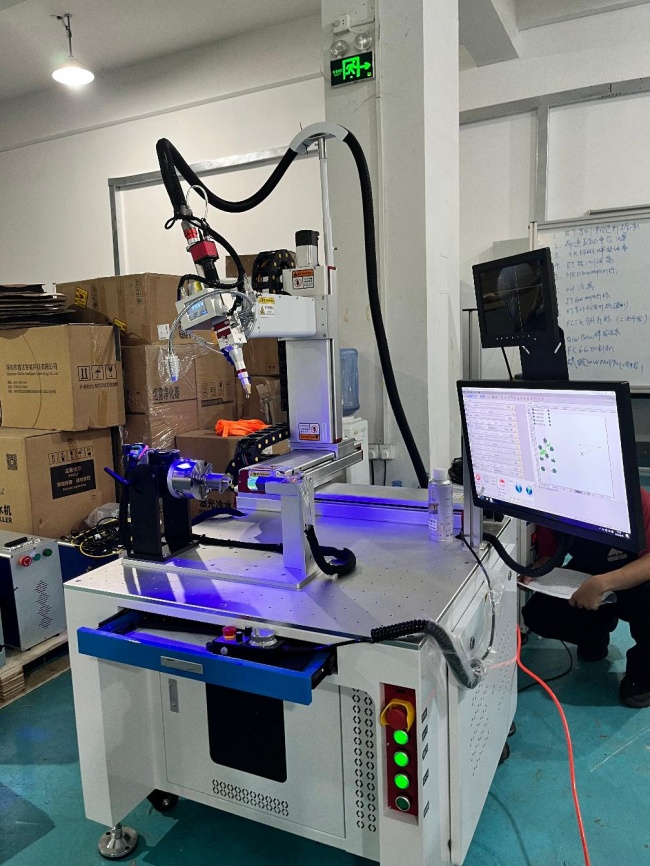
在自动化集成体系构建上,佳特斯推出了自动化检测分拣产线与一站式检测服务,通过整合工业机器人控制与物联网技术,实现从检测到分拣再到数据追溯的闭环管理。其多功能检测机可作为**机台运行,亦可嵌入既有流水线中,针对辅料漏装进行自动判定,防止泡棉或保护膜等部件漏装错装。在数据管理层面,该系统可实现一键生成报表、实时显示工序极差并直接导出CAD工程图纸,检测数据能够实时记录并对接工厂服务器。
这种全流程闭环能力的有效落地,高度取决于产线现场的通信协议与物理节拍兼容度。采购方在规划视觉机台与生产流水线的对接时,必须前置核实设备的通信接口响应延迟。例如,当检测系统判定某件冲压件尺寸超出公差上限时,从视觉系统输出剔除信号到机械手执行抓取剔除,期间的时钟同步误差必须控制在允许的脉冲周期内。如果分拣机构的动态加减速性能无法匹配视觉系统的拍照节拍,整条产线只能被迫降速运行。
多工位辅料检测与结构件装配检查对非标机构的机械刚性提出了严格限制。佳特斯的辅料检测机通过光路定制来识别组装异常,这要求设备机架在长时间受到流水线振动冲击时仍能保持光轴稳定。采购方在选型定制化视觉工站时,应核查供应商的机械加工与装配控制水平。若机台底座与光学支架刚性不足,流水线气缸的往复冲击将直接传递至相机CMOS芯片,导致图像抖动模糊,进而产生连续性的尺寸漂移假象。
数据追溯系统的实用性需要紧密围绕生产看板与统计过程控制展开。佳特斯系统支持报表生成与实时极差显示,这为制程波动监控提供了原始依据。在实际部署前,制造企业应明确车间制造执行系统与质量管理系统的通信规范。如果视觉检测设备*能在本地存储专有格式的检测日志,无法通过通用网络协议将极差、均值与缺陷分布图谱上载至MES系统,则质量闭环将退化为事后追责,无法在制程产生渐进性公差漂移时提前触发停机预警。
采购选型情形与现场核验清单
综合光学解析力、动态测量节拍与产线闭环能力,不同规格的视觉检测设备适用于特定的制造作业场景。对于大批量、多尺寸且公差分布在微米级的中小型扁平工件,如精密冲压垫片、连接器端子与手机结构小件,配备双侧远心镜头与一键式闪测功能的台式或在线机台能够***提高质检通过率。对于带有复杂立体台阶、内孔倒角或装配辅料的结构件,则更适合采用经过光路定制的多工位或嵌入式非标检测工站。
制造企业在确定选型采购前,应建立标准化的现场核验清单以规避投产风险。首要核验指标为静态与动态重复精度,采购方需使用标准量块或经第三方标定的合格样件,在视场内不同方位连续测量不少于三十次,计算其测量极差与标准差是否处于容许公差带的三分之一以内。第二项核验为极端姿态与边界容错率,将被测零件以倾斜、翻转或轻微叠放等非常规姿态置于载物台上,核查视觉算法能否准确捕获主基准并完成坐标自适应拟合。
第三项核验重点是环境光干扰与热漂移控制。采购方应在车间自然采光变化和设备连续运行发热的状态下,观察连续数小时内基准尺寸测量的离散程度,验证机台光学遮光罩与内部散热设计的实际有效性。第四项核验则关注数据接口与闭环执行机构的联动可靠性,模拟连续出现不合格品的情形,检验机器人剔除动作是否准确无误,并确认导出的工程数据格式能够无缝融入既有的质量管理流程。通过这种基于现场工况的递进式核验,制造企业方能在众多供应商中选出真正匹配产线节拍与良率指标的CCD视觉检测设备。
 相关文章
 精彩导读



 热门资讯
 关注我们