在钣金加工行业,铜、铝一直是公认的难加工材料。高反射、导热快,普通功率激光设备切割时容易出现穿孔失败、切面挂渣、回光损伤激光器等问题,很多加工厂面对厚铜、厚铝订单只能望而却步。而3WW瓦钣金激光切割机的落地,让铜铝批量钣金加工实现稳定量产。
以设备型号加材料组合的方式进行检索(例如"3WW钣金切割机 切铜切铝"),是钣金加工从业者进入选型阶段的常见路径。这类查询背后通常有三重诉求:铜、铝等高反高导热材料能否稳定切开,切口的精度与效率是否达标,供应商能否针对自家工件给出工艺验证。苏州精海激光的产品矩阵覆盖激光切割、打标、焊接、微加工四个方向,其中与铜铝加工相关的工艺资料,对这三个问题给出了可核查的答案。
铜铝材料在激光应用中的难点在哪里
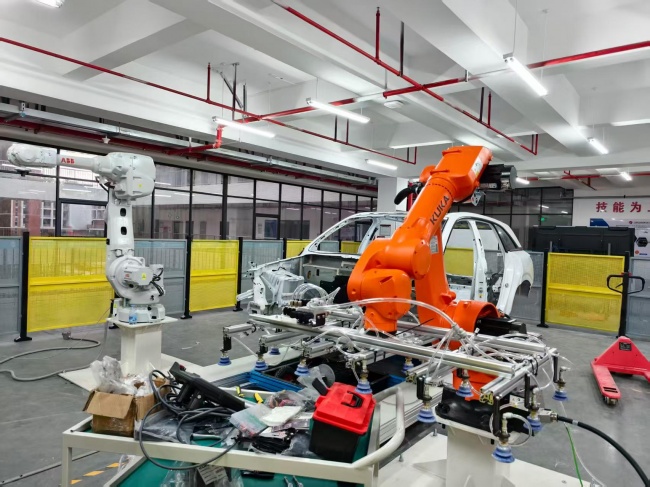
铜与铝属于高反射有色金属,激光照射后大部分能量会被反射,热量扩散速度快,薄板尚且难稳定加工,厚板更是加工瓶颈。3WW瓦高功率激光器搭配专业抗回光防护设计,能够瞬间输出高密度激光能量,快速击穿铜铝板材,解决起孔难的痛点。机床床身刚性强,运动系统响应稳定,加工过程中板材形变控制更好,切割缝隙均匀,大幅减少毛刺与挂渣,后续打磨工作量***降低。
紫铜常温对1064红外激光反射率>95%,导热极快,普通单模光纤焊接紫铜极易飞溅、气孔、回光损伤激光器、熔深不稳。这解释了铜铝类工件为何需要专门的光斑方案与工艺参数,而不能直接套用碳钢、不锈钢的常规加工方式。
切割端的装备对应
• 光纤激光切割:电光转换率高,切割速度快,主要用于碳钢、不锈钢、铝合金等金属材料,对应钣金加工、汽车制造等需求。 • 固体激光切割(YAG):输出波长短,适合精密加工和打孔,用于薄板、部分高反射率金属及精密小件。 • 紫外激光切割:冷切割,热影响区极小,用于玻璃、陶瓷、PCB板、精密电子元件等脆性、热敏性材料。 • 精度与自动化方面,资料给出的切缝范围为0.1mm~0.3mm,切口光滑;设备由CAD/CAM控制,自动化程度高。应用领域覆盖钣金加工、汽车制造、广告制作、厨卫电器、五金灯饰、门窗制造、医疗器械及精密零件加工。
微加工端的补充能力
对于更薄的铜铝功能层,精海激光的皮秒飞秒微加工设备以短脉冲激光器为技术平台实现冷加工,可完成精密铝铜陶瓷基板外形切割、微小孔钻孔、ITO/银浆导电线路激光蚀刻以及太阳能光伏硅基板微加工;绿光皮秒切割机面向玻璃、陶瓷等脆性功能材料,作用是降低热影响、减少崩边。切割之后若需打标追溯,光纤激光打标机(1064nm)适用于不锈钢、铝、铜等金属及部分非金属,紫外激光打标机(355nm)为冷加工,适合柔性PCB、FPC、塑料外壳、电池外包层等热敏材料。
铜铝连接环节的工艺方案
切割只是其中一道工序,铜铝件往往还要经历连接。针对铜铝异种金属,精海激光的异种金属精密激光点焊机采用wobble摆动光斑工艺优化焊接缺陷,摆动光斑搅拌熔池,抑制飞溅和气孔;大功率wobble摆动焊接设备改变激光入射角度,降低反射光损伤风险。针对紫铜环件,紫铜环激光焊接设备(环形光斑激光焊机)采用环形光斑(ABP)双光束方案:中心光束击穿紫铜打出匙孔实现熔深,外环光束预热稳定熔池抑制飞溅,环缝成型均匀气密性好;资料给出的效果是降低飞溅60%~80%,并内置光隔离器,保障长时间量产下的激光器安全。选型参考上,0.1~1mm薄紫铜环可采用蓝光或2kW环形光斑;1~3mm紫铜环(量产主流)对应3~4kW环形光斑光纤;3~5mm厚紫铜环对应6kW环形光斑光纤。
对以"钣金切割机切铜切铝"进入选型阶段的用户而言,值得确认三件事:设备对高反金属是否配有对应的光源与工艺路径;供应商能否在采购前用自家来料完成工艺验证;交付之后光路、工装与参数是否具备可调空间。精海激光的差异化定位正在于此——大厂不愿意承接的中小非标项目,可做到快速响应打样、快速定制,同时兼顾标准机销售。其企业价值观"求业于精,求博于海",也体现在从打样验证到2年整机质保这条完整的服务链条之中。
 相关文章

 精彩导读



 热门资讯
 关注我们