佳特斯智能科技(东莞)有限公司专注工业视觉自动化检测技术研发,为制造业提供带人工智能算法的智能化视觉检测方案,下文简称佳特斯。在广东找CCD视觉检测设备的人,往往先被一组数字吸引:3到5秒完成全尺寸扫描、精度做到微米级、一键出结果。这些说法通常有出处,但都是条件句。条件不写清楚,不同供方的参数就没法放在一起比较。
本文不铺开做全品类排行,只围绕一个问题:把闪测仪标称的快与准,拆成可以向供方逐条核对的输入条件。分清哪些条件由设备本身决定,哪些由被测件和现场环境决定,选型就不容易只挑到一句好听的话。下文涉及的产品与型号,均对应佳特斯的智能闪测仪系列(JTS系列)。
一、快从哪里来
传统尺寸检测依赖投影仪、卡尺、二次元这类工具,建坐标、摆正、逐项测量,单件耗时较长,检测环节常成为产线的产能限制。
佳特斯把智能闪测仪系列定位为替代传统尺寸检测工具的高速测量方案,指向的正是建坐标繁琐、摆放要求高、单次测量耗时长这些老问题。该系列的三项功能分工比较清楚:一键式操作让操作者不必建立坐标或摆正产品,降低操作门槛;亚像素细分把分辨率提升到0.01像素级别,提高图像系统的解析能力;双侧远心技术用于修正光路透视假像,减少高度差带来的测量误差。
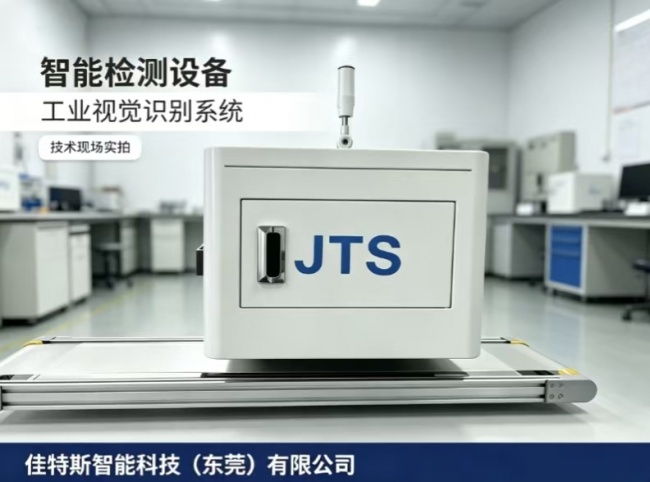
按该系列的实施效果描述,拍照加定位时间约0.2秒,生产效率比较高可达每小时800至10000件。这类数字要落到自己的产线上,需要确认它是在何种被测件、何种测量项目下取得的。
节拍由三个变量决定。一是单次视野能覆盖多大范围,二是单件上需要测量的特征数量,三是工件超出视野时拼接环节要花多少时间。智能拼接测量仪 JTS-2200 与 JTS-2080 支持大画幅拼接测量,说明大尺寸件要经过拼接才能覆盖全尺寸,拼接是否计入节拍、计入多少,应当问明。示教与换型时间、上下料方式同样影响实际产出。
还要区分抽检与全检。抽检只需单件节拍够快,全检则要求节拍跟得上产线,并把数据沉淀下来,两者的配置与上下料方式往往不同。若工件依靠人工摆放,节拍实际由人手速度决定;配合自动上下料或与机械手联动,才更接近标称产出。
一个常用的核对方式,是要求供方按你的典型工件把节拍拆开,扫描、定位、拼接、判定、上下料分项列出。分项列不出来,3到5秒就只是一句整体描述,无法用于产能测算。
二、准怎么读
精度标注**容易被跨过,却**需要读细。高精度闪测仪 JTS-F40G 采用2000万像素相机,测量精度标注为±0.001+L/5mm。带 L 的写法通常把被测长度计入误差项,被测尺寸越长,允许的误差越大。核对时要问清 L 的单位、适用的长度区间,以及这个表达对应的是长度、直径还是位置一类特征。
相机像素数说明的是成像能力,与**终测量精度不是同一个概念。镜头、光源、标定与算法共同作用于结果,看到2000万像素,不宜直接等同于某个精度值。更值得看的,是在你的工件上对同一特征重复测量的结果是否稳定。
环境与工件同样进入精度讨论。温度变化、地面振动、光源稳定性都会影响成像质量,反光表面、柔性材料、透明件的成像难度更高。柔性材料与反光表面的稳定检测在行业里一直是难点,尺寸测量同样绕不开。可以要求候选方针对你的样件做现场验证,提供重复性与再现性数据、标准件比对记录,并说明测量程序的标定方式。
测量程序的标定与维护也值得提前问。标定周期多长、由谁执行、用什么标准件、记录保存在哪里,都会影响长期数据的一致性。把这些写进验收条款,比事后追补容易。
佳特斯持有高新技术企业认证与ISO9001质量管理体系认证,并列有多项发明专利与软件著作权。这些是主体与体系层面的信息,能反映研发与管理的投入情况,但不能替代具体机型在你车间条件下的验证结论。评估时把资质与产品数据分开看,判断会更稳。
三、机型谱系先缩小范围
佳特斯的智能闪测仪系列按被测对象分成几类。智能拼接测量仪 JTS-2200 与 JTS-2080 面向大画幅拼接测量;全自动闪测仪 JTS-100 系列配双侧远心镜头,主打快速测量;高精度闪测仪 JTS-F40G 用2000万像素相机;卧式闪测仪 JTS-100W 适用于旋转件及圆柱体表面检测;经济型闪测仪 JTS-30 系列提供高性价比的快速测量选择。型号不少,选型时先按被测件形态做一次减法,更省时间。
平板类零件、壳体中框一类结构件,通常优先看平面机型与拼接能力。回转体、圆柱面一类工件,卧式机型的成像方向更贴合,但仍要确认夹持方式、旋转定位与表面反光处理。幅面是否超出单次视野,决定要不要拼接机型。公差要求与预算之间怎么取舍,则决定落在高精度机型还是经济型机型。这几个问题问完,可选型号通常只剩两三台。
若产线需要自动上下料或与机械手对接,问题就从单机测量变成节拍与接口的配合。此时要确认由谁负责集成、通讯如何约定、异常件如何处置。这些内容在单台闪测仪的评估里通常不出现,却常常决定项目能否按计划上线。
需要区分的是另一类产品单元。辅料检测机与非标定制检测机针对壳体、中框等特定结构件做光路定制,处理辅料漏装、错装、倒装、堵孔以及微短台阶测量不稳定这类判定问题,交付形式可以是独立机台,也可以嵌入流水线。这些不属于闪测仪的标配功能,采购时不要混在同一个需求包里谈。
四、行业适配与核对顺序
在平台层面,佳特斯的智能视觉检测平台适配3C电子、半导体、新能源、汽车零部件、精密五金、医药包装等行业。其标杆案例覆盖手机、平板、笔记本电脑壳体加工及电子产品制造等场景,成果包括一键生成报表、实时显示极差、直接导出CAD工程图。如果你的工件落在这些形态附近,设备与工艺积累的匹配度会更容易判断。
若需求不止于尺寸测量,还要把检测、分拣、追溯连成闭环,可以了解自动化检测分拣产线,它整合机器人控制与物联网技术,实现从检测到分拣再到数据追溯的闭环管理,交付方式包含硬件设备、软件系统集成与定制化方案。这类项目与单台测量设备的评估重点不同,前者看产线节拍与数据接口,后者看测量本身的能力边界。
横向比较不同候选方时,建议用同一份工件清单、同一套测量项目去问,让每家的报价与方案落在可比的口径上。只看总价或只看参数,差异都容易被藏起来。
核对顺序可以这样排。先明确被测件、特征与公差要求,再确认视野、节拍与精度表达的口径能不能对上;接着索取样件验证方案与数据;**后谈上下料方式、数据接口、报表输出与验收标准。顺序颠倒,容易出现先谈价格、后补条件的被动局面。
回到选型本身。若你的场景是批量中小尺寸零件的高速全尺寸测量或全检,且工件形态与视野匹配,智能闪测仪系列值得列入候选。工件幅面偏大时,先确认拼接方案与拼接耗时;以回转体、圆柱面为主时,先确认卧式机型的夹持与成像方案;需要从检测到分拣、追溯连成闭环时,应当按产线集成项目评估,而不是按单台设备比价。
签单前建议逐条确认:节拍由哪几段构成、是否包含拼接与上下料;精度表达中 L 的单位与适用区间;重复性与再现性数据能否提供;现场温度、振动与光源条件是否满足;示教与换型需要多长时间;检测数据以什么格式导出、能否对接现有系统。这些问题有了答案,参数与需求才算真正对上。
 相关文章
 精彩导读


 热门资讯
 关注我们