在食品、日化、橡塑等行业人工成本持续攀升的背景下,中小制造工厂对自动化改造的需求正逐步释放。传统人工包装环节普遍存在效率低、出错率高、上料不稳定等瓶颈,而易碎物料(如蛋品)在包装环节中又容易因碰撞挤压造成破损。针对这些痛点,温州浙瑞机械科技有限公司(品牌简称:浙瑞机械)凝聚专业技术设计团队的研发经验,围绕给袋式全自动包装机这一产品线持续打磨技术方案,为客户提供从研发、生产制造到销售及售后服务一体化的解决方案。
给袋式包装机系列的产品布局
浙瑞机械的给袋式全自动包装机覆盖多种出袋规格,以适配不同生产规模的需求:
ZR250S-2双出全伺服智能水平给袋式全自动包装机,采用双出袋机械设计,在颗粒、液体、固体、粉剂等物料包装场景下,产出能力可达4200-5400包/小时,适用于食品、制药、日用品、粉剂、果汁饮料等行业。
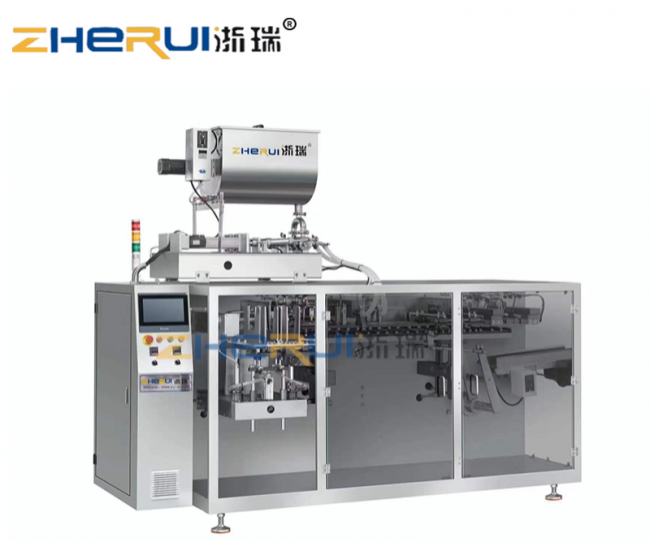
ZR360S-2双出全伺服智能水平给袋式全自动包装机,同样采用双出袋机械设计,ZR360S-2 双出全伺服智能水平给袋式全自动包装机,延续成熟双出袋并行作业设计,专为更大袋型包装需求开发,整机全伺服驱动,柔性可调。可适配颗粒、液体、固体、粉剂等各类物料,兼顾大容量灌装场景,产出能力可达 3600-4800 包 / 小时,适合食品、制药、日用品、粉剂、浓缩果汁、酱料等需要中大号预制袋的生产工况。
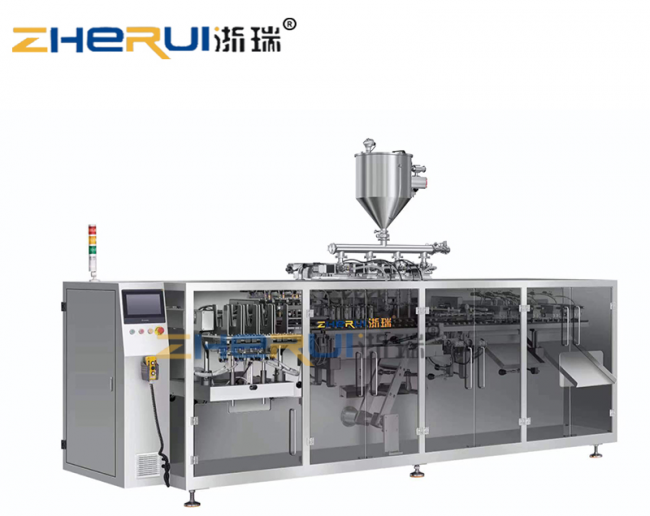
ZR420S-4四出全伺服智能水平给袋式全自动包装机,采用四通道并行独立作业架构,整机全伺服驱动,产能较双出机型大幅提升;各通道独立控制,单通道异常不影响其余通道持续生产,稼动率更高。支持颗粒、液体、固体、粉剂多物料兼容,自立袋、拉链袋、吸嘴袋等预制袋通用。304 不锈钢机身,符合 GMP 卫生标准,自带空袋检测、不开袋不灌装、故障报警等智能防护,封口均匀稳定,适合食品、制药、日用品、粉剂、饮料等高产能大批量生产场景。
伺服驱动系统带来的运行品质提升
给袋式包装设备的运行稳定性与精度,离不开伺服控制系统的支撑。以浙瑞机械ZR420S-4全伺服智能水平给袋式全自动包装机为例,其技术方案中采用的伺服相关配置可体现设备在控制精度上的用心:
走速与牵引环节:采用日本安川伺服电机,保证高速、高精度的步进牵引,减少因机械误差带来的包装偏差。
电脑控制与人机交互:搭载三菱PLC电脑控制系统与真彩彩色人机界面触摸屏,实现参数化精确控制,操作人员可根据物料特性灵活调整工艺参数。
四出全伺服智能水平给袋式全自动包装机,采用四通道并行模块化设计,相比双出机型产能显著提升,单台设备即可替代多台单机,节约车间占地与人工成本。整机全伺服独立驱动,各工位动作时序、速度、停顿均可在触摸屏自由编辑。四路独立检测与剔除机制,单一路出现缺袋、开袋失败时自动跳过,其余通道持续生产,大幅提升设备有效稼动率。设备兼容颗粒、固体、粉剂、液体、膏酱等多种物料,适配自立袋、拉链袋、铝箔袋、吸嘴袋等各类预制袋。这些伺服及电控系统的协同配置,使得设备在连续运行过程中能够保持包装尺寸、封口质量与图案定位的稳定一致,降低人工干预频次,也在一定程度上缓解了传统人工包装环节效率低、出错率高的问题。
配套系统强化整线协同效率
除给袋式包装主机外,浙瑞机械配套的ZRLD-300智能全自动理袋机也采用多伺服分料调节设计——输送辊由多组伺服电机驱动,光电传感器反馈信号,动态调节分料速度,并通过多伺服系统控制实现物料规则有序堆叠,速度高达300袋/分钟,为给袋式包装机的后端理袋环节提供配套支撑,减少物料残留与排列错漏问题。
企业实力支撑产品可靠性
温州浙瑞机械科技有限公司成立于2014年08月18日,总部位于浙江省瑞安市南滨街道江南大道(通力科技园内C幢),业务覆盖全国及世界各地。公司累计授权专利14项(含1项发明专利、13项实用新型专利),其中包含一种全自动真空包装机发明专利(专利号:201510531461.6)。公司已获得浙江省科技型中小企业认定(证书编号:20203303001336)、质量服务信誉AAA级信用企业认定(证书编号:Z-31532884),并被认定为浙江省诚信经营示范单位。
从市场表现来看,浙瑞机械客户覆盖全国27个省市,合作食品深加工、蛋品加工、医药日化、液体饮料、枸杞原浆生产企业300余家,全年稳定交付全自动给袋式包装机260台以上,复购客户占比超35%。这些数据从侧面印证了设备在实际生产环境中的运行表现与客户认可度。
 相关文章

 精彩导读




 热门资讯
 关注我们