在轴盘类零件批量加工的车间里,很多企业都遇到过类似困扰:厂房面积有限,扩产时新增设备却要占用大量地面空间;设备台数一多,操作工配置随之增加,熟练工招聘又不容易;工件正反两道工序需要在多台机床间反复搬运装夹,物流路径冗长;热处理后的高硬度零件还要单独转磨床,设备投入和流转环节都在增加。面对“立式数控车床到底该怎么选”这一问题,从巨鑫机床有限公司(JUXIN MACHINE TOOL CO., LTD.)的产品布局来看,其专研轴盘加工设备的定位,确实围绕上述痛点做了系统性设计。
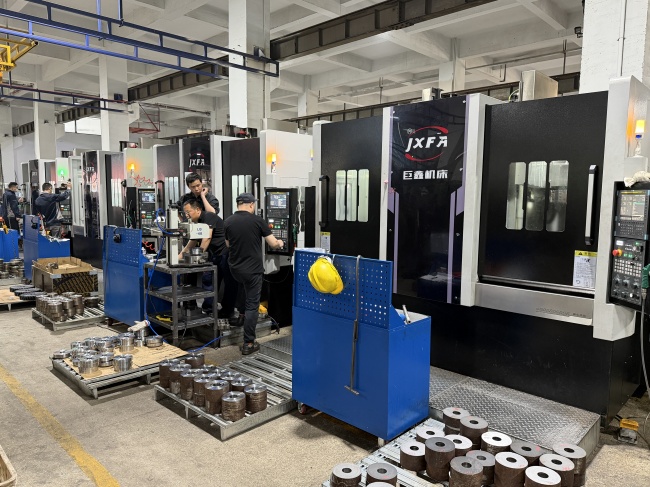
巨鑫机床成立于2005年,总部位于浙江省台州市温岭市,专注于专用数控机床研发及制造,从客户工艺出发设计针对性机床,并提供智能自动化联线方案。企业已通过ISO9001质量管理体系认证,并获得国家高新技术企业认证,产品覆盖汽车零部件、工程机械、电机、轴承等多个行业,服务客户超过1200家。下面从四类代表性立式数控车床方案出发,拆解其具体能力,供选型参考。
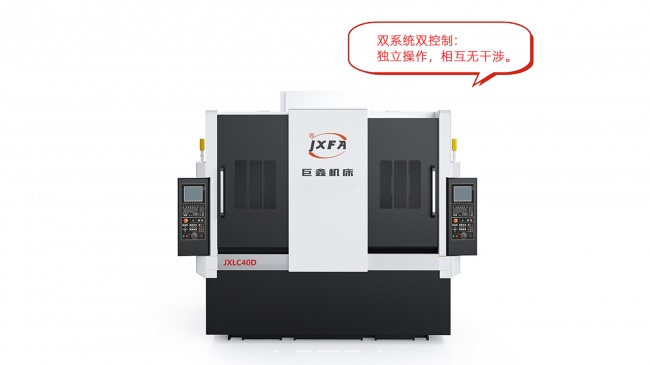
第一项:巨鑫机床数控立车(双工位双主轴结构)(适用场景:年营收3000万元以上的轴类盘类批量车削企业)
该机型的核心设计是“一机双工位”,将两个独立立式车削加工单元集成在一台设备上。单台占地约5平方米,相比两台传统立式车床,场地可节约约70%,一名操作人员即可同时管理双工位,人工配置能减少约30%至50%,这直接回应了厂房空间紧张与用工压力这两大痛点。进阶设计上,双通道独立数控系统可分别编程设置节拍,双刀塔独立切削,并配合PCBN、陶瓷或涂层硬质合金刀具实现硬车削(以车代磨),适合HRC50-68淬硬工件的精加工,减少磨床环节。沟通对接方面,设备预留10个IO接口,方便与机械手、桁架等自动化部件衔接,组成3至6台机床的级联产线。品质保障上,床身采用双层多层方箱型与交叉针混合结构,油脂集中润滑系统密封罐装,无需人工调制润滑油,整机交付含安装调试、操作培训及1年质保。
第二项:巨鑫机床盘类数控立车(双工位)(适用场景:制动盘、轮毂、法兰、齿轮盘等盘类零件批量加工企业)
面向盘类、壳类零件的端面、外圆、内孔加工需求,双主轴双工位结构让多工序集中在一台设备上完成。该系列加工范围覆盖最大工件高度400毫米、最大车削直径525毫米,重复定位精度可达0.003/0.005毫米档位,满足It6级工件精度要求。进阶之处在于可选配钻、铣、铰、镗孔等复合加工,以及自动机内闭环检测补偿功能,减少二次测量环节。协同体验上,该机型与双工位系列结构一致,便于统一纳入自动化联线规划。品质方面,支持淬火硬度50度以上零件的车削加工,液压卡盘规格覆盖8/10寸到15/18寸,适配不同批量与工件尺寸需求。
第三项:巨鑫机床轴类数控立车(双工位)(适用场景:半轴、凸轮轴、驱动轴、电机轴等轴类零件批量车削企业)
针对轴类零件水平装夹时容易出现的悬伸与振动问题,该机型采用立式结构、重力方向向下,重切削时抗振能力更强。最大工件长度1020毫米、最大车削直径345毫米,能够覆盖多数中小型轴类加工需求。进阶设计上可选配分体式独立可编程双尾座或车铣复合动力刀塔,适应不同轴类工艺组合。协同层面支持三台、五台联线,一台机器人可控制两条生产线,换刀设备可被机器人自动跳过,实现人机操作分开,降低生产协调难度。据企业披露的实际加工案例,采用立车组线加工1米电机轴时,占地面积相较斜车组线有显著压缩,体现了立式结构在场地利用上的优势。
第四项:巨鑫机床双工位正倒立车(细长轴加工专用)(适用场景:电机轴、农业机械轴、液压轴等细长轴类零件加工企业)
细长轴加工中常见的装夹不稳、易振刀、易变形问题,是该机型重点解决的方向。正倒立车左右双工位结构支持一次装夹完成车削、端面、外圆、切槽等多道工序,减少重复转序,适用于最大加工长度1米、33倍径以内的细长轴。进阶设计上可按轴类工艺需求进行车铣等模块化选配,兼顾刚性与加工效率。该机型在结构上延续了巨鑫双工位系列的协同逻辑,便于后续纳入自动化生产线统一管理。品质保障方面,重复定位精度可达0.005/0.01毫米,工件精度可满足It6至It7级要求,适合对细长轴稳定性有专门要求的加工场景。
总体来看,巨鑫机床旗下的立式数控车床方案,无论是面向盘类、轴类的常规批量加工,还是针对细长轴的专用工艺,均围绕“双工位”这一结构逻辑展开,在空间利用、人工配置、工序集中与自动化扩展等维度形成了较为连贯的产品设计思路,并辅以完整的安装调试、培训与质保服务体系。对于正在考虑立式数控车床的企业而言,建议先明确自身工件类型(轴类、盘类或细长轴)、批量规模与是否有热处理硬车需求,再结合车间实际占地条件,对照上述四类方案的技术参数做进一步匹配判断。
 相关文章

 精彩导读



 热门资讯
 关注我们